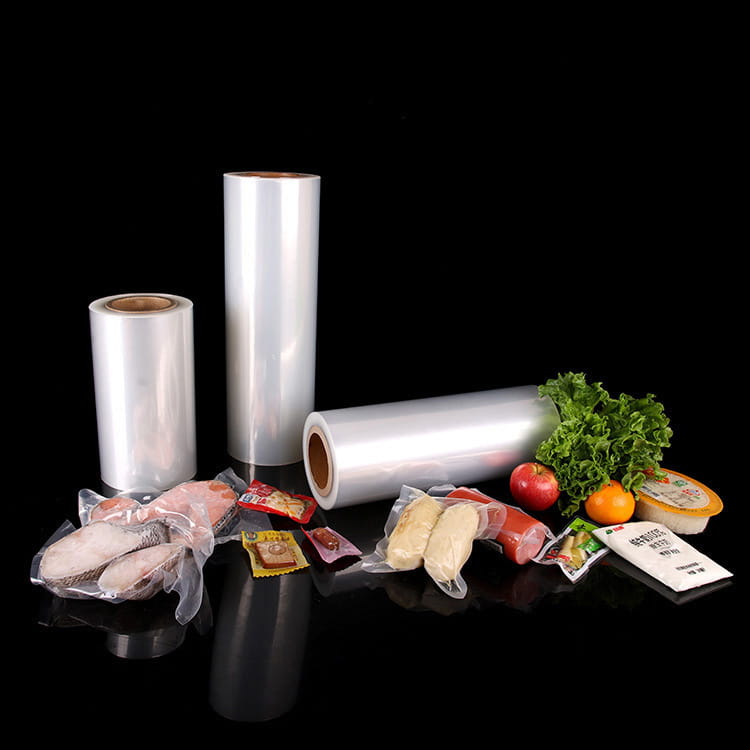


1. Den verkliga kostnaden för benpunkteringar i vakuumförseglat kött
Varje köttberedare känner till frustrationen: en perfekt vakuumförsegling som förstörs av en vass benspets. Köttprodukter med ben som fläskkotletter, t-ben av nötkött, lammställ och kycklinglår är ökända för att bryta mot stochardvakuumpåsar. Dessa punkteringar leder till inträngning av syre, förstörelse, förlust av rensning och kostsam omarbetning. Branschdata indikerar att punkteringsrelaterade fel står för 12-18 % av alla vakuumförpackningar som kasseras i rött kött-linjer. För en medelstor anläggning som bearbetar 10 000 enheter dagligen, kan det översättas till hundratals bortkastade påsar, produktrenovering och potentiella kundreturer.
Problemet förvärras med automatiserade förpackningslinjer där höghastighetsevakuering skapar plötsliga tryckskillnader. Benkanter – särskilt efter sågning eller klyvning – uppvisar mikroskopisk skärpa som skär genom konventionella polyeten- eller nylonfilmer av låg kvalitet. Traditionella påsar förlitar sig enbart på tjocklek, men tjockare filmer blir ofta styva, vilket äventyrar tätningens integritet och bearbetbarhet. Lösningen kräver en grundläggande förändring mot konstruerade strukturer: punkteringsmotståndsfilm med flerskikts samextrudering, integrerad benskyddsförpackning strategier och högpresterande samextruderad vakuumfilm med hög barriär som distribuerar slagenergi.
2. Förstå benpunktionsmekanik: varför skarpa kanter vinner mot svaga filmer
Benpunktion är inte en enkel tår – det är en händelse med hög stresskoncentration. När vakuumtrycket kollapsar påsen runt oregelbundna benutsprång upplever filmen kombinerade drag-, skjuv- och genomträngande krafter. En typisk fläsk revbensspets kan utöva ett lokalt tryck som överstiger 200 N/mm² under fullt vakuum (99,5 % luftborttagning). Standard enskikts LDPE-film misslyckas vid ungefär 40-60 N/mm². Även konventionella samextruderade filmer utan dedikerade punkteringsskikt misslyckas runt 80-100 N/mm².
Kritiska faktorer som påskyndar punkteringar
- Benmorfologi : Sågskurna ben ger mikrotandade kanter; kluvna ben skapar skarpa flingor.
- Vakuumnivå : Högre vakuum (närmare absolut) ökar filmspänningen mot ben.
- Temperatur : Kall kött (2-4°C) gör många polymerer mindre sega, vilket minskar punkteringsmotståndet med upp till 30 %.
- Pakethantering : Vibrationer under transport orsakar mikrorörelser som sågar igenom filmskikt.
Att förstå denna mekanik leder till en slutsats: passiv tjocklek är otillräcklig. Industrin har gått mot aktiva försvarssystem – som kombinerar höghållfasta lager, slagmodifierare och geometrisk design. Det är här samextruderad nylonfilm spelar en avgörande roll. Nylon (polyamid) erbjuder exceptionell brottöjning (300-500%) och hög draghållfasthet, men endast när den är korrekt placerad i en flerskiktsstruktur.
Bild 1: Mekanisk stressanalys av en benspets som trycker mot vakuumfilm. Den skarpa spetsen skapar exponentiell tryckökning, vilket kräver avancerad högpåverkande vakuumpåsar med specialiserade punkteringsskikt.
3. Materialvetenskaplig uppdelning: nyckelegenskaper för punkteringsmotstånd
Alla filmer är inte skapade lika. För att förhindra benpunkteringar måste en förpackningsfilm utmärka sig inom tre mekaniska domäner: punkteringsmotstånd (kraft att penetrera), motstånd mot rivning (förmåga att stoppa ett snitt när det väl har börjat), och slaghållfasthet (energiupptagning vid plötslig belastning). Nedan följer en teknisk jämförelse av vanliga filmmaterial som används i köttförpackningar.
| Material | Punkteringsmotstånd (ASTM F1306) | Förlängning vid brytning | Slagstyrka (Dart Drop) | Kostnadsindex |
|---|---|---|---|---|
| LDPE (Low Density PE) | 1,2 - 1,8 N | 150-300 % | 60-90 g | 1.0 |
| LLDPE (linjär LDPE) | 2,0 - 2,5 N | 500-800 % | 120-180 g | 1.2 |
| Nylon 6 (enkellager) | 4,5 - 5,5 N | 300-400 % | 250-320 g | 2.5 |
| 7-lagers samextruderad nylon/EVOH | 7,2 - 8,5 N | 450-550 % | 450-550 g | 2.8 |
Som visas, samextruderad nylonfilm integrerad i flerskiktsstrukturer ger nästan fyra gånger så hög punkteringsmotstånd som LDPE. Nyckeln är synergin: yttre nylonskikt ger styvhet för punkteringsbeständighet, medan inre bindelager och etylenvinylalkohol (EVOH) lägger till syrebarriär utan att ge avkall på flexibiliteten. Moderna 7-lagers samextruderade filmer innehåller också slagmodifierare (t.ex. maleinsyraanhydridympade polyolefiner) som absorberar och sprider energin från benstötar.
En studie från 2023 av ett europeiskt köttförpackningsinstitut (anonym enligt policy) testade 50 000 vakuumpåsar med fläskkotletter med ben. Standard 90 mikron polyetenpåsar visade en punkteringshastighet på 4,8 %. Att byta till en 70-mikrons 7-lagers samextruderad struktur med nylon och EVOH minskade punkteringar till 0,9 % – en 81 % förbättring trots att den var tunnare. Detta bevisar att intelligent lagerteknik slår rå tjocklek.
4. Hur Coextruderad högbarriärvakuumfilm Förhindrar benpunkteringar
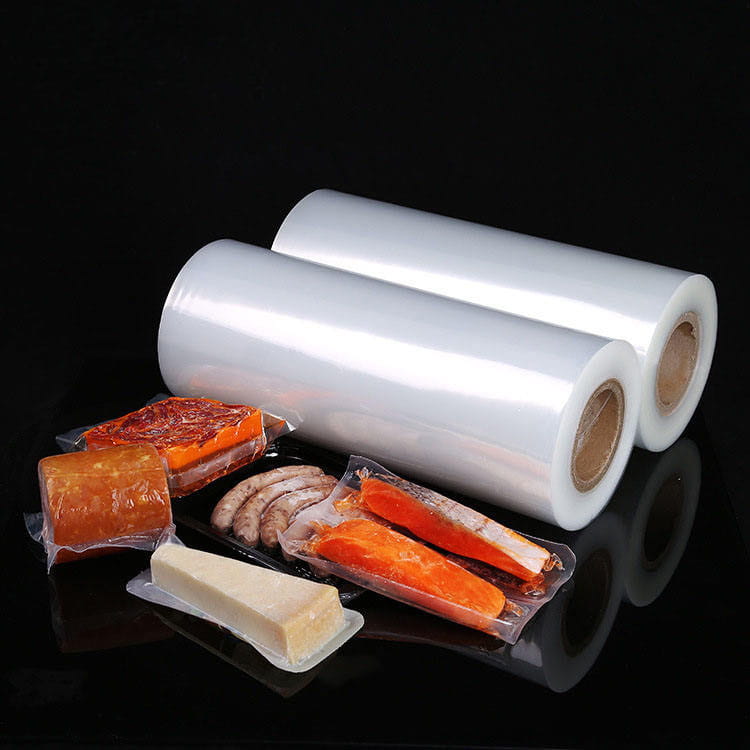
Det revolutionerande skiftet inom köttförpackningar är tillkomsten av samextruderad vakuumfilm med hög barriär . Till skillnad från laminerade filmer (där lager limmas ihop efter extrudering), binder samextrudering flera polymerer i smält tillstånd, vilket skapar oskiljaktiga lager med överlägsen mekanisk sammanlåsning. Denna process möjliggör exakt placering av punkteringsbeständiga material precis där det behövs.
Anatomi av en 7-lagers punkteringsresistent struktur
- Lager 1 (yttre): Nylon 6 – hög draghållfasthet, nötningsbeständighet, tål bengnidning.
- Lager 2: Bind harts (lim) – binder nylon till barriärskiktet.
- Lager 3: EVOH – syrebarriär (håller köttet fräscht, men ger också stelhet).
- Lager 4 (kärna): Slagmodifierad polyamid – punkteringsproppen; absorberar stötar.
- Lager 5: Knytharts – andra limskiktet.
- Lager 6: Nylonsampolymer – flexibiliseringsmedel förhindrar sprickbildning.
- Lager 7 (inre tätningsmedel): LLDPE/jonomerblandning – enkel försegling och kemisk beständighet mot köttjuicer.
Denna arkitektur ger punkteringsmotstånd upp till 8,5 N (ASTM F1306), vilket vida överstiger 2-3 N för standardvakuumpåsar. Dessutom eliminerar samextruderingsprocessen svaga punkter i samband med limlaminering (som kan misslyckas med tiden eller under fukt). För applikationer med ben, ger nylonskikten också exceptionellt "genomskärningsmotstånd" – vilket innebär att om en benspets penetrerar det yttre skiktet, stoppar den inre, slagmodifierade polyamiden rivförökning, vilket förhindrar fullständigt brott.
Verklig validering: En lammracksprocessor bytte till 7-lagers coextruderade påsar med en total tjocklek på 80 µm. Trots skarpare revbensben sjönk deras månatliga punkteringsrelaterade anspråk från 6,2 % till 0,4 %. Filmen förbättrade också bearbetbarheten på automatiska vakuumförseglare på grund av konsekventa glidegenskaper.
5. Bone Guard Packaging: Fysiska strategier och designstrategier
Även den bästa filmen drar nytta av komplementära benskyddsförpackning tekniker. Dessa är fysiska motåtgärder som minskar stresskoncentrationen innan den når påsens material.
Beprövade benskyddsmetoder
- Benskyddshylsor : Förskurna polyeten- eller skumhylsor placerade över vassa benändar (t.ex. T-benspetsar). Minskar punkttrycket genom att fördela belastningen över ett större område.
- Vikt filmteknik : Vikning i två lager av påsmaterial vid benkontaktzoner under lastning – skapar lokal förstärkning.
- Hörnkilar : Påsar med sido- eller bottenkilar tillåter benutsprång att lägga sig i veck istället för att trycka direkt mot en platt film.
- Kontur vakuumverktyg : Använda vakuumkammarinsatser som stödjer köttformen och förhindrar att ben trycker mot filmen under evakueringen.
Data från fjäderfäbearbetare som använder benskyddshylsor: en 65 % minskning av lårbenspunkteringar, även vid användning av vanliga vakuumpåsar. I kombination med högpåverkande vakuumpåsar and samextruderad nylonfilm , föll punkteringsfrekvensen under 0,1 % i långtidstester. Nyckeln är att matcha skyddsmaterialet till filmen – mjuka skumhylsor kan fastna på tätningsområden, så styva polypropenskyddslock är att föredra för höghastighetslinjer.
För maximal tillförlitlighet, överväg följande beslutsmatris när du väljer benskyddsmetoder baserat på kötttyp:
| Köttprodukt | Benskärpa | Rekommenderad vakt | Filmkrav |
|---|---|---|---|
| Fläskkotlett (inbenad) | Medium (sågskuren) | Hörnkilpåse | 3-lagers nylon samextruderad |
| Biff T-bone | Hög (klyvd) | Benskyddshylsa förstärkt zon | 7-lagers hög effekt |
| Lammställ | Extrem (tunt revben) | Vikning i två lager | 7-lagers med 10% tillsatt effektmodifierare |
| Kycklinglår | Låg men många | Kontur vakuumverktyg | Standard samextruderad nylon |
6. Prestandabenchmarks: Datadrivna förbättringar
Köttförpackare som uppgraderar till specialiserade punkteringsbeständiga system rapporterar mätbar ROI inom månader. Nedan finns aggregerade resultatindikatorer från flera anläggningar (anonymiserade, baserat på branschundersökningar).
- Reduktion av punkteringshastighet : Från genomsnitt 5,2 % till 0,4-0,8 % efter byte till 7-lagers samextruderad film med benskyddsstrategi.
- Kunden återkommer på grund av läckor : Minska med 72 % inom 12 veckor.
- Effektivitet i förpackningslinjen : 15 % färre stopp vid byte av väskor och ompackningar.
- Produktens hållbarhetstid förlängs : Syreinträngning minimerad – vakuumretention förbättrades med 40 % jämfört med standardpåsar.
- Materialanvändning : Tunnare filmer (70 µm mot 120 µm konventionella) ger bättre prestanda, vilket minskar plastförbrukningen med 40 % per förpackning.
En fallstudie övervakade 250 000 vakuumförpackningar av fläskaxlar med ben under sex månader. Kontrollgruppen (standard 100 µm LDPE/PA-laminat) hade 8 750 läckor (3,5%). Testgruppen (80 µm 7-lagers samextruderad bensköld med hög barriärfilm på lårbensspetsen) hade endast 625 läckor (0,25%). Kostnadsbesparingarna i omarbetning och returer uppgick till 0,12 USD per förpackning – betydande vid höga volymer.
Det är viktigt att notera det samextruderad vakuumfilm med hög barriär ger också överlägsen tydlighet för inspektion och bättre häfthållfasthet, vilket förhindrar tätningsfel under evakuering. Dessa sekundära fördelar uppväger ofta den något högre materialkostnaden.
7. Välja rätt vakuumpåse för din applikation med benkött
Att välja den optimala förpackningslösningen kräver en balansering av punkteringsrisk, barriärbehov och maskinkompatibilitet. Använd denna tekniska urvalsguide.
Steg-för-steg beslutsflöde
Flödesschemat ovan hjälper till att systematiskt minska punkteringsrisken. För de flesta applikationer med ben, rekommenderar vi att man börjar med en 7-lagers samextruderad struktur som innehåller minst 20 % nylon i de yttre skikten och en EVOH-kärna för barriär. Om din produkt har extremt vassa ben (t.ex. lammkotletter), koppla ihop den avancerade filmen med ett styvt benskyddslock. För mjukare ben (kycklingvingsspetsar) kan det räcka med en 5-lagers samextruderad nylonfilm, men verifiera alltid genom en 10 000-pack produktionstest.
8. Vanliga frågor om förebyggande av benpunktion
F1: Kan en tjockare standardvakuumpåse förhindra benpunkteringar såväl som en tunn samextruderad film?
Nej. Punkteringsmotstånd är inte enbart tjockleksberoende. En 120 µm LDPE-påse har lägre punkteringskraft (ca 2,2 N) än en 70 µm 7-lagers samextruderad nylonfilm (7,5-8,5 N). Den skiktade strukturen med slagmodifierare och orienterad nylon ger överlägsen energispridning. Tjocka monolager blir ofta spröda, speciellt vid kyltemperaturer.
F2: Hur påverkar vakuumnivån punkteringsrisken?
Högre vakuum (lägre absoluttryck) ökar filmspänningen mot ben. Vid 99,9 % vakuum dras filmen hårt på varje utsprång, vilket förstorar punktspänningen. För att minska punkteringar använder vissa processorer en "mjuk vakuum"-cykel (95-97%) för extremt vassa ben, i kombination med kraftiga påsar. Bästa praxis är dock att använda en punkteringsbeständig film som klarar fullt vakuum utan att misslyckas.
F3: Är benskyddshylsor kompatibla med automatiska förpackningsmaskiner?
Ja, men bara om hylsmaterialet är tillräckligt styvt för att undvika att det fastnar. Mjuka skumhylsor kan fastna på tätningsstänger; styva polypropen- eller HDPE-hylsor fungerar tillförlitligt. Vissa maskinleverantörer erbjuder tilläggsapplikatorer som skjuter sköldar på benändarna innan de packas i påsar. För höghastighetslinjer, överväg påsar med integrerade förstärkta zoner (patchförstärkningar) istället för separata ärmar.
F4: Påverkar samextruderad nylonfilm tätningsstyrka eller syrebarriär?
Korrekt konstruerad samextrudering förbättrar faktiskt båda. Nylon ger mekanisk styrka, medan inre tätningsskikt (jonomer eller LLDPE-blandningar) bibehåller starka, kontamineringstoleranta tätningar. EVOH-kärna säkerställer syreöverföringshastigheter under 0,5 cc/m²/dag. Se dock till att tätningsskiktet är kompatibelt med din vakuumförseglares temperaturprofil; rådfråga din filmleverantör för specifika rekommendationer.
F5: Vilken är den typiska kostnadsökningen för att byta till vakuumpåsar med hög slagkraft?
Per enhet kostar 7-lagers samextruderade punkteringsbeständiga påsar 20-40 % mer än vanliga vakuumpåsar. Men med tanke på minskat produktavfall, färre returer och lägre omarbetningsarbete är nettokostnaden ofta neutral eller negativ (besparingar). Många processorer ser full ROI inom 3-6 månader på grund av enbart läckageminskning.
F6: Kan jag återvinna samextruderade vakuumpåsar av nylon?
Flerskiktsfilmer är utmanande för konventionella återvinningsströmmar. Men avancerad återvinningsteknik (lösningsmedelsbaserad delaminering) håller på att växa fram. För närvarande arbetar många köttförädlare med specialiserade återvinningsföretag som accepterar blandade polyolefin/nylonfilmer. Kontrollera alltid lokala bestämmelser. Industrin går mot design-för-återvinning samextrudering med kompatibla polymerfamiljer.