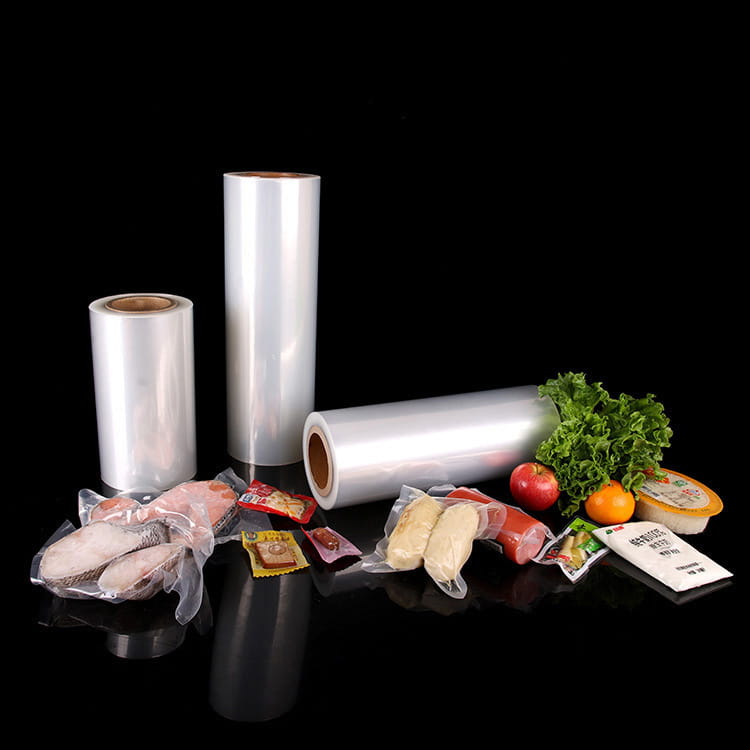


Den sammansatt tryckt film är gjord av flera lager av material genom lim eller samextruderingsprocesser. Dess struktur inkluderar vanligtvis ett substratskikt (såsom PET, BOPP), ett barriärskikt (såsom aluminiumfolie, EVOH) och ett värmeförseglingsskikt. Värmeförseglingsskiktet är placerat i det innersta skiktet och är i direkt kontakt med innehållet. Dess kärnfunktion är att bilda ett pålitligt tätningsgränssnitt genom värmeförseglingsprocessen.
Den här funktionen verkar enkel, men den behöver faktiskt balansera flera motsägelser:
Den game between low temperature and high temperature: it must be able to quickly heat-seal at low temperatures to adapt to high-speed production lines, and it must remain stable in high-temperature environments to resist sterilization treatment;
Den balance between flexibility and rigidity: it must be soft to fit the shape of the package, and it must be tough enough to resist extrusion and puncture during transportation;
Den coordination of transparency and barrier: it must ensure the visual appeal of the package, and effectively block external factors such as oxygen and moisture.
Den performance defects of the heat seal layer may directly lead to packaging failure:
Otillräcklig värmeförseglingshållfasthet orsakar läckage, vilket resulterar i förlust eller kontaminering av innehållet;
Åldring av värmeförseglingsskiktet leder till delaminering, vilket förstör barriäregenskaperna;
Ojämna värmeförseglingar ger svaga punkter, vilket minskar förpackningens slagtålighet.
Den performance of the heat seal layer is not a single indicator, but a complex system determined by material properties, processing technology and environmental adaptability. The following are four core dimensions:
Lågtemperaturvärmeförseglingsbarhet är livslinan för höghastighetsförpackningsproduktionslinjer. Med gjuten polypropen (CPP) som ett exempel, är dess värmeförseglingstemperatur vanligtvis 20-30 ℃ lägre än den för traditionell polyeten (PE), vilket innebär lägre energiförbrukning för utrustningen och kortare värmeförseglingstid (kan förkortas till mindre än 0,5 sekunder), vilket avsevärt förbättrar produktionseffektiviteten.
Den realization of low-temperature heat sealability depends on the molecular structure design of the material:
Molekylviktsfördelning: CPP med snäv molekylviktsfördelning har en lägre smältpunkt, men det är nödvändigt att balansera värmeförseglingshållfasthet och seghet genom blandningsteknik;
Tillsatsval: Tillsats av mjukgörare som polybuten (PB) kan sänka smältpunkten, men mängden tillsats måste kontrolleras för att undvika att barriäregenskaperna påverkas.
För livsmedel som kräver sterilisering vid hög temperatur (som konserver, snabbmatsförpackningar) eller mediciner (som injektioner), måste värmeförseglingsskiktet tåla tillagningstemperaturer på 121°C eller ännu högre. Modifierad polyeten (PE) använder blandningsteknik (som tillsats av eten-vinylacetatsampolymer EVA eller eten-akrylsyrasampolymer EAA) för att öka smältpunkten till över 140°C samtidigt som värmeförseglingshållfastheten bibehålls.
Den key to high temperature stability lies in the thermal oxidation stability of the material:
Den addition of antioxidants can delay the degradation of the material at high temperatures;
Den formation of cross-linked structures (such as through radiation cross-linking) can improve the heat resistance of the material.
Den uniformity of the heat seal layer directly affects the sealing integrity of the package. The film thickness deviation must be controlled within ±5%, otherwise it is easy to cause local overheating or poor sealing. In the composite process, the film thickness is monitored in real time by an online thickness gauge, and the extrusion amount is adjusted using a closed-loop control system to ensure the consistency of the heat seal layer thickness.
Den destruction of uniformity may be caused by:
Råmaterialfluktuationer: såsom ojämn fördelning av polymerens molekylvikt;
Bearbetningsparameteravvikelser: såsom inkonsekvent extruderingstemperatur och kylhastighet;
Transport- och lagringsförhållanden: såsom miljö med hög temperatur och hög luftfuktighet som orsakar materialfuktabsorption eller kristallisering.
Värmeförseglingshållfasthet är kärnindikatorn för att mäta förseglingens tillförlitlighet. Kraven på värmeförseglingshållfasthet i olika applikationsscenarier varierar avsevärt:
Vanliga livsmedelsförpackningar: måste tåla vibrationer och extrudering under transport för att förhindra läckage av innehåll;
Läkemedelsförpackning: måste motstå nålpunktion för att säkerställa steril isolering;
Industriell produktförpackning: måste tåla att tunga föremål staplas för att förhindra att förpackningen går sönder.
Den improvement of heat seal strength needs to be achieved by optimizing heat seal temperature, pressure and time. For example, in CPP heat sealing, the heat seal conditions of 130℃, 0.3MPa, and 1 second can achieve a strength of 22N/15mm, while modified PE requires 150℃, 0.4MPa, and 1.5 seconds.
Den performance of the heat seal layer not only determines the sealing of the package, but also affects the overall reliability through the following mechanisms:
1. Tätning: en direkt barriär för att förhindra läckage av innehåll
I vätskeförpackningar kan otillräcklig värmeförseglingshållfasthet lätt leda till hål eller sprickor, vilket orsakar läckage av innehållet. Till exempel, i sojasåsförpackningar, måste värmeförseglingshållfastheten vara ≥18N/15 mm för att motstå vibrationer och extrudering under transport.
Fel vid tätning kan utlösa en kedjereaktion:
Läckage av innehåll leder till produktförlust;
Externa föroreningar kommer in i förpackningen, vilket påskyndar försämringen av innehållet;
Konsumenternas förtroende minskar, vilket skadar varumärkesimagen.
Den uniformity of the heat seal layer affects the continuity of the barrier layer. If bubbles or stratification appear in the heat seal area, the oxygen permeability will increase significantly, causing oxidation of the contents. In coffee packaging, the close combination of the heat seal layer and the aluminum foil layer can reduce the oxygen permeability to below 0.5cm³/(m²·24h·0.1MPa), extending the shelf life to 18 months.
Den damage of barrier properties may be caused by:
Otillräcklig vidhäftning mellan värmeförseglingsskiktet och barriärskiktet;
Mikroporer som genereras under värmeförseglingsprocessen;
Materialets åldrande orsakas av miljöfaktorer (såsom luftfuktighet och temperatur).
Den toughness of the heat seal layer determines the puncture and tear resistance of the package. In frozen food packaging, the modified PE heat seal layer needs to be improved by adding toughening agents (such as POE) to improve low-temperature toughness to prevent brittle cracking at -18°C.
Otillräckliga mekaniska egenskaper kan leda till:
Paketet går sönder under transport och innehållet sprids;
Konsumenter har svårt att öppna paketet, vilket påverkar användarupplevelsen;
Paketdeformation under stapling, vilket minskar lagringseffektiviteten.
Den improvement of heat seal layer performance needs to be promoted in a coordinated manner from three aspects: materials, processes and design:
1. Materialinnovation: funktionell komposit
Modifiering av nanomaterial: förbättra de mekaniska egenskaperna hos värmeförseglingsskiktet genom att lägga till nanolera, nanokisel, etc.;
Användning av biobaserade material: biobaserade material som polymjölksyra (PLA) och polyhydroxialkanoat (PHA) kan minska miljöpåverkan från förpackningar;
Smart materialutveckling: införandet av fasförändringsmaterial (PCM) gör värmeförseglingsskiktets temperaturkänsliga och anpassar sig till behoven för kylkedjelogistik.
2. Processuppgradering: exakt kontroll
Onlineövervakningsteknik: realtidsövervakning av värmeförseglingsprocessen genom infraröda termometrar, lasertjockleksmätare och annan utrustning;
Digital simulering: använd finita elementanalys (FEA) för att förutsäga spänningsfördelningen av värmeförseglingsskiktet och optimera processparametrar;
Kontrollsystem med sluten krets: justera automatiskt värmeförseglingens temperatur, tryck och hastighet enligt övervakningsdata för att säkerställa konsistens.
3. Designoptimering: lätt struktur
Förtunning design: minska tjockleken på värmeförseglingsskiktet samtidigt som prestanda säkerställs och minska materialkostnaderna;
Flerskiktskompositstruktur: uppnå en balans mellan prestanda och kostnad genom gradientfördelningen av olika material;
Design som är lätt att riva: bädda in en försvagad struktur i det värmeförseglande lagret för att förbättra konsumentens öppningsupplevelse.