

Förstå marknaden för vakuumpåsar idag
Livsmedelsvarumärken som flyttar bort från stela brickor och burkar upptäcker att flexibla förpackningar förändrar mer än hyllans utseende. Arbetar med kapabla tillverkare av vakuumpåsar påverkar hållbarhet, fraktkostnad och hur en produkt presterar när den når en kylare. Kategorien har vuxit snabbt eftersom flexibla påsar använder mindre material per enhet av produktvolym, skickas plattare innan de fylls och ger varumärken en bredare tryckbar yta för storytelling. Den tillväxten har också dragit in ett brett spektrum av leverantörer av vakuumpåsar , från små regionala omvandlare till stora integrerade film-till-påse-operationer, vilket gör inköpsbeslut svårare snarare än enklare.
Den praktiska utmaningen för en köpare är att två påsar kan se nästan identiska ut på en hylla och bete sig helt olika i en distributionskedja. Man håller en vakuumförsegling i fjorton månader; den andra förlorar integritet efter sex. Skillnaden går vanligtvis tillbaka till filmformulering, tätningsteknik och kvalitetsdisciplinen hos fabriken som producerade den, inte tryckningen på utsidan. Den här guiden går igenom de tekniska och operativa faktorerna som är värda att kontrollera innan en inköpsorder görs, så att förpackningsbeslut fattas på bevis snarare än ett försäljningsblad.
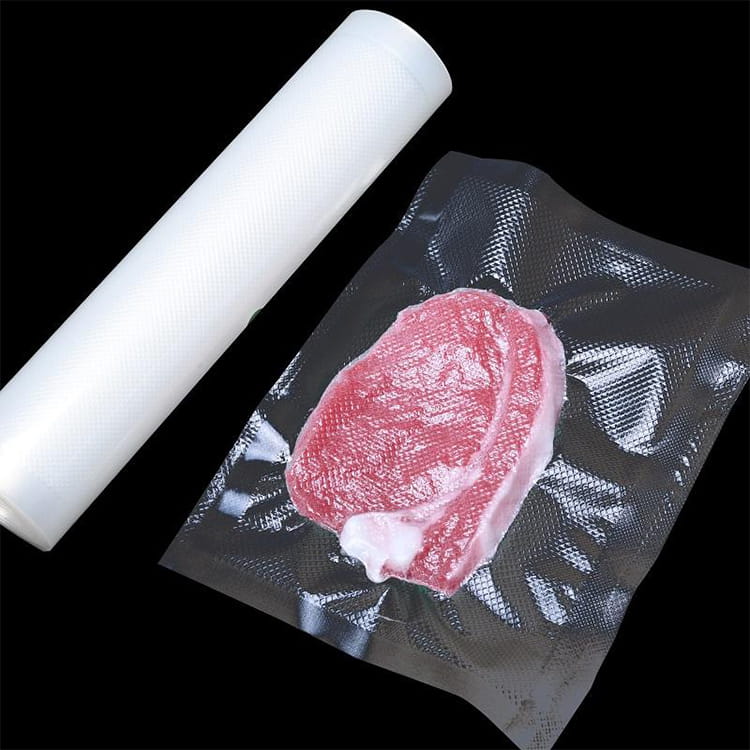
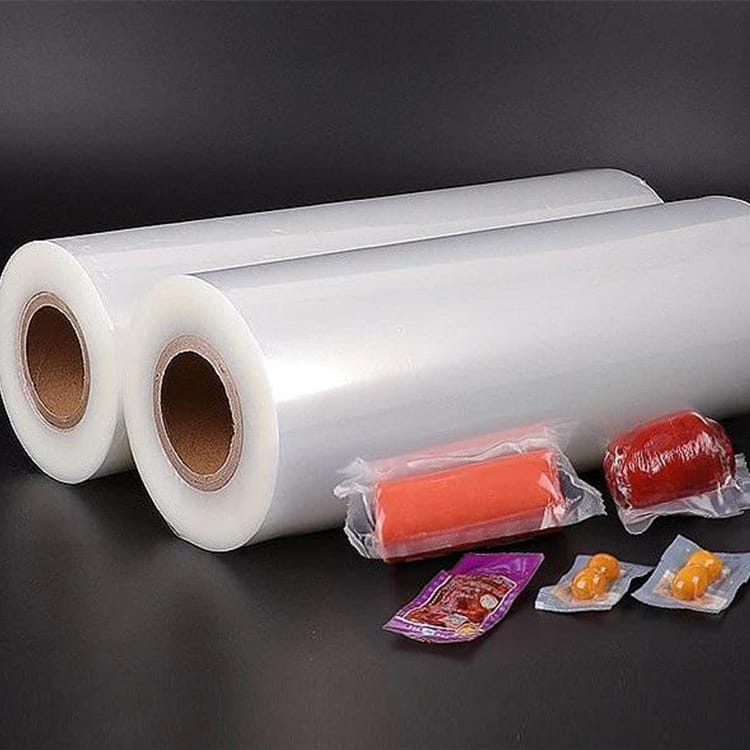
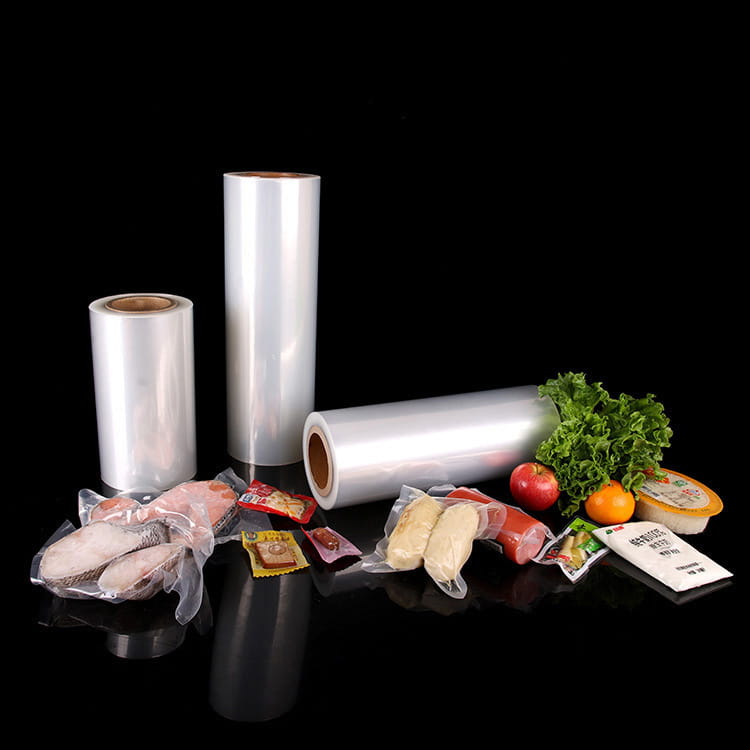
Flexibelt påsmaterial förberett för livsmedelsklassade fyllningslinjer
Köpare som undersöker en förpackningspåse program för första gången antar ofta att materialet är utbytbart mellan leverantörer. I praktiken varierar filmstruktur, tjocklekskonsistens och lamineringsbindningsstyrka tillräckligt mellan fabriker för att samma nominella specifikation kan prestera väldigt olika när den väl går igenom en kunds egen vakuumkammare och tätningsutrustning.
Materialvetenskap bakom pålitliga påsar av livsmedelskvalitet
De flesta livsmedelsgodkända vakuumpåsar är byggda av en laminerad struktur snarare än ett enda plastskikt. En typisk konstruktion parar ett barriärskikt, ofta nylon eller en belagd film, med ett polyetenskikt. Det är härifrån termen PA/PE kommer: polyamid på utsidan för punkteringsbeständighet och tryckbarhet, polyeten på insidan för en pålitlig, livsmedelssäker värmeförsegling. Ansedda tillverkare av livsmedelsförpackningsfilm kontrollera mättoleransen hårt, eftersom en film som varierar med några mikrometer över en rulle kan orsaka inkonsekvent tätning på höghastighetslinjer.
Barriärprestanda beskrivs vanligtvis genom syreöverföringshastighet och fuktångsöverföringshastighet. Lägre siffror på båda innebär längre skydd mot oxidation och föråldring. Produkter med fettinnehåll, såsom charkuterier eller ost, är särskilt känsliga för syreinträngning, så köpare som köper för dessa kategorier bör be om faktiska överföringshastighetsintervall snarare än att acceptera en generisk "hög barriär"-etikett. Diagrammet nedan jämför typiska prestandaintervall över vanliga filmmetoder som används för livsmedelsklassade påsar, poängsatta på en relativ skala där ett högre antal indikerar starkare prestanda i den kategorin.
Relativ materialprestanda över vanliga vakuumpåsstrukturer
Jämförelsen illustrerar varför a pa/pe-film struktur förblir standardrekommendationen för produkter som behöver hålla ett djupt vakuum utan att få hål vid viklinjerna. Enskiktsfilmer är lättare och billigare, vilket passar torra, lagringsstabila varor, men de kan i allmänhet inte matcha laminerade strukturer på barriärprestanda eller motståndskraft mot nötning under transport. För företag som utvärderar PA/PE vakuumpåsar mot enklare alternativ beror det rätta valet på produktens fukthalt, förväntad distributionstid och om påsen kommer att frysas, eftersom upprepade frys- och upptiningscykler lägger ytterligare påfrestningar på tätningsfogarna.
Jämförda typer av vakuumpåsar och tätningsstilar
Alla vakuumpåsar är inte byggda på samma sätt, och förseglingsmetoden spelar lika stor roll som själva filmen. A 3-sidig förseglingspåse tätas på tre kanter med den fjärde kvar öppen för fyllning, vilket passar produkter som laddas och sedan vakuumförseglas på kundens egen utrustning. En förformad vakuumpåse , däremot, kan redan innehålla en bottenkil eller sidokil för stående visning, och väljs vanligtvis när hyllpresentation är lika viktig som barriärskydd.
Tresidig förseglad påse innan produkten laddas
Tätningsstyrka är siffran som skiljer en påse som överlever distribution från en som misslyckas i ett fall någonstans mellan fabriken och detaljhandelshyllan. Det rapporteras vanligtvis i newton per femton millimeter tätningsbredd, baserat på ett dragprov över den förseglade kanten. Diagrammet nedan visar typiska tätningshållfasthetsintervall som rapporterats för vanliga påsformat, vilket är en användbar referenspunkt när en leverantörs tekniska blad endast ger ett enda vagt nummer.
Köpare som fyller sina egna påsar på plats tenderar att föredra 3-sidiga format eftersom de förenklar inline-laddning, medan varumärken som säljer direkt till detaljhandeln ofta föredrar förformade ståpåsar för sin visningsfördel. Inget av formaten är universellt överlägset; rätt val beror på fyllningslinjen som redan finns på plats och hur produkten behöver stå på en hylla.
Grundläggande utvärderingskriterier vid val av leverantör
När materialet och formatet är klart är den svårare frågan vilken fabrik man egentligen ska arbeta med. Köpare som tillfrågas informellt över upphandlingsforum tenderar att väga en konsekvent uppsättning faktorer, även om prioriteringsordern skiftar beroende på ordervolym och produktriskkategori. Ett användbart sätt att rama in leverantörsutvärdering är en kort checklista som täcker dokumentation, operativ passform och kommunikationskvalitet.
| Utvärderingsområde | Vad ska verifieras | Varför det spelar roll |
|---|---|---|
| Certifiering av livsmedelssäkerhet | Aktuell, tredjepartsreviderad, omfattning matchar produkten | Bekräftar grundläggande hygien- och spårbarhetskontroller |
| Minsta orderkvantitet | Skrivet MOQ per SKU, inte per order | Påverkar lagerrisk för nya eller säsongsbetonade produkter |
| Ledtidskonsistens | Historisk ränta i tid, inte bara noterad tid | Skyddar lanseringsdatum och detaljhandelsåtaganden |
| Anpassningsomfång | Utskriftsmetod, mätområde, kilalternativ | Bestämmer hur långt påsen kan matcha varumärkets behov |
| Prov och pilotprocess | Vilja att köra små pilotpartier | Låter en köpare testa tätningsprestanda innan skalning |
Diagrammet nedan visar hur köpare vanligtvis rangordnar dessa prioriteringar när de jämför grossistförpackningsofferter, baserat på aggregerade inköpsundersökningsmönster snarare än något enskilt företags data.
Ungefärlig viktning rapporterad över informella förpackningsköparundersökningar
Produktionsarbetsflöde från film till färdig påse
Att förstå hur en påse faktiskt är gjord hjälper en köpare att ställa skarpare frågor under en fabriksrevision eller videosamtal. Processen går i allmänhet genom råvaruanskaffning, extrudering eller laminering av filmstrukturen, yttryckning, skärning i arbetsbredder, formning av påsar och försegling, sedan kvalitetsinspektion innan packning för transport. Varje steg introducerar en punkt där defekter kan upptäckas tidigt eller missas helt, beroende på hur disciplinerad operationen är.
Förenklad sekvens som används av de flesta flexibla förpackningskonverterare
De två stegen som är mest värda att granska är laminering och tätning. Dålig lamineringsbindning kan orsaka lagerdelaminering under vakuumformning, vilket ofta är osynligt tills påsen fylls och utsätts för stress. Tätningskonsistensen beror på temperaturkontroll, uppehållstid och trycklikformighet över tätningsstången, som alla bör loggas och kontrolleras med jämna mellanrum istället för att ställas in en gång och lämnas ifred.
Efterfrågetrender formar kategorin vakuumpåsar
Efterfrågan på flexibla vakuumförpackningar i livsmedelstillämpningar har trendigt uppåt eftersom varumärken letar efter lättare format som minskar fraktvikten och deponivolymen jämfört med stela alternativ. Kategorier som sällskapsdjursmat, snacks och portionsproteiner har varit särskilt aktiva när det gäller att skifta mot påsformat under de senaste åren, drivna dels av återförsäljares önskemål om hyllfärdiga förpackningar och dels av konsumenternas preferenser för återförslutningsbara format.
Illustrativt index för tillväxten av påsadoption i livsmedelsförpackningskategorier
För ett växande varumärke har denna trend en praktisk innebörd: kapacitet vid etablerad tillverkare av livsmedelsförpackningsfilm kan dra åt under perioder med hög efterfrågan, så att säkra en leverantörsrelation med pålitliga ledtider är viktigare under högväxtsäsonger än under tystare perioder när de flesta fabriker har öppen kapacitet.
Kostnadsstruktur och prissättningsfaktorer
Prissättning på påsar är sällan en enskild rad. Materialkostnaden utgör vanligtvis den största andelen, följt av tryckkomplexitet, verktygs- eller formkostnader för anpassade former och frakt. Köpare som endast jämför en offert per enhet mellan leverantörer utan att bryta ner dessa komponenter slutar ofta med att jämföra äpplen med apelsiner, eftersom en leverantör kan citera ett lägre enhetspris samtidigt som de exkluderar verktygsavgifter som visas senare på fakturan.
| Kostnadskomponent | Ungefärlig andel | Anteckningar |
|---|---|---|
| Film och hartsmaterial | 45 till 55 procent | Varierar med barriärkrav och mått |
| Utskrift and finishing | 15 till 20 procent | Stiger med färgantal och speciella ytbehandlingar |
| Arbete och omställning | 10 till 15 procent | Beror på automationsnivå på fabriken |
| Verktyg och installation | 5 till 10 procent | Engångskostnad, ofta avskriven över volym |
| Frakt och logistik | 10 till 15 procent | Känslig för beställningsstorlek och fraktsätt |
Att begära en specificerad offert snarare än ett enda paketerat nummer ger en köpare möjlighet att förhandla om de komponenter som betyder mest, som att avstå från verktygsavgifter i utbyte mot ett långsiktigt volymåtagande.
Kvalitetskontroll och certifieringschecklista
Certifieringar är ett startfilter, inte en garanti för konsekvent produktion, men de begränsar fältet till fabriker som åtminstone har granskats mot en erkänd standard. Vid granskning leverantörer av livsmedelspåsar , det hjälper till att skilja certifieringar som täcker livsmedelssäkerhetshantering från de som täcker allmänna kvalitetssystem.
- ISO 9001 för generell kvalitetsledningskonsistens
- ISO 22000 eller HACCP-baserade system för hantering av livsmedelssäkerhet
- BRC eller liknande återförsäljarerkända förpackningsstandarder där export till större detaljhandelskedjor planeras
- Migrations- och livsmedelskontakttestning som är lämplig för destinationsmarknaden
Utöver pappersarbete, fråga om in-line inspektionsmetoder såsom tätningsintegritetstestning, metalldetektering där det är relevant och batchspårbarhetsregister. En fabrik som kan producera färska inspektionsloggar på begäran är i allmänhet mer pålitlig än en som bara erbjuder en certifikatskanning utan stödjande driftsdetaljer.
Vanliga tillämpningar över livsmedelskategorier
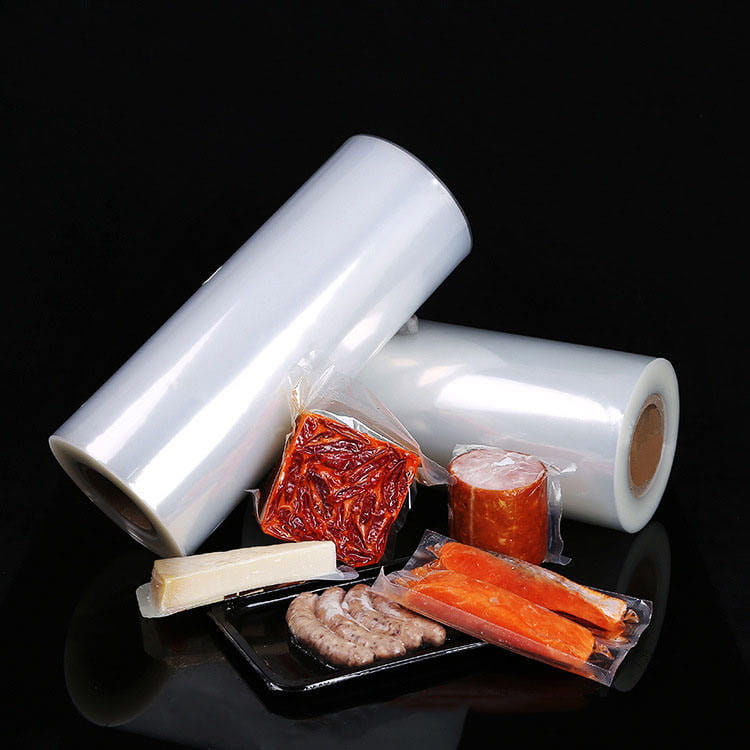
Vakuumpåsar serverar ett brett utbud av livsmedelskategorier, och rätt specifikation skiftar beroende på produktens fukthalt, fetthalt och förväntade hållbarhet.
| Produktkategori | Typisk påsprioritet |
|---|---|
| chark och processat kött | Hög syrebarriär, stark tätningsintegritet |
| Hård och halvhård ost | Fuktspärr, punkteringsmotstånd |
| Rostat kaffe | Arombarriär, kompatibilitet med avgasningsventil |
| Djurmat och godsaker | Hållbarhet, stå-upp-hylla presentation |
| Snacks och torkade varor | Kostnadseffektivitet, utskriftstydlighet |
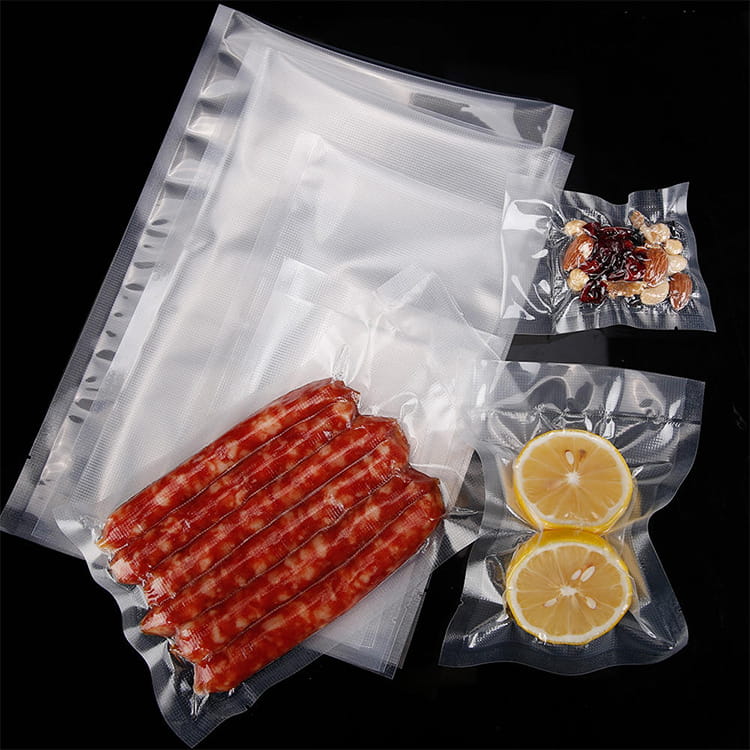
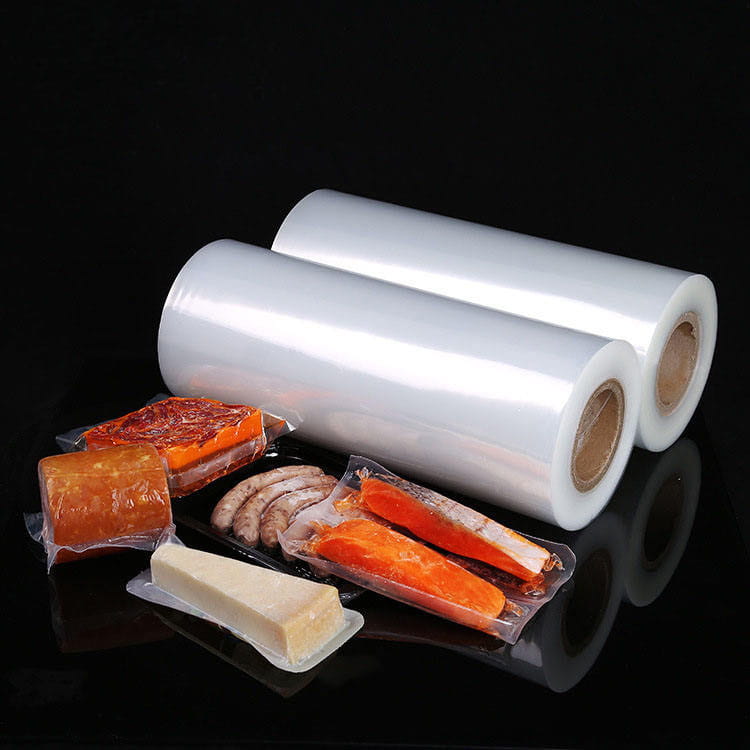
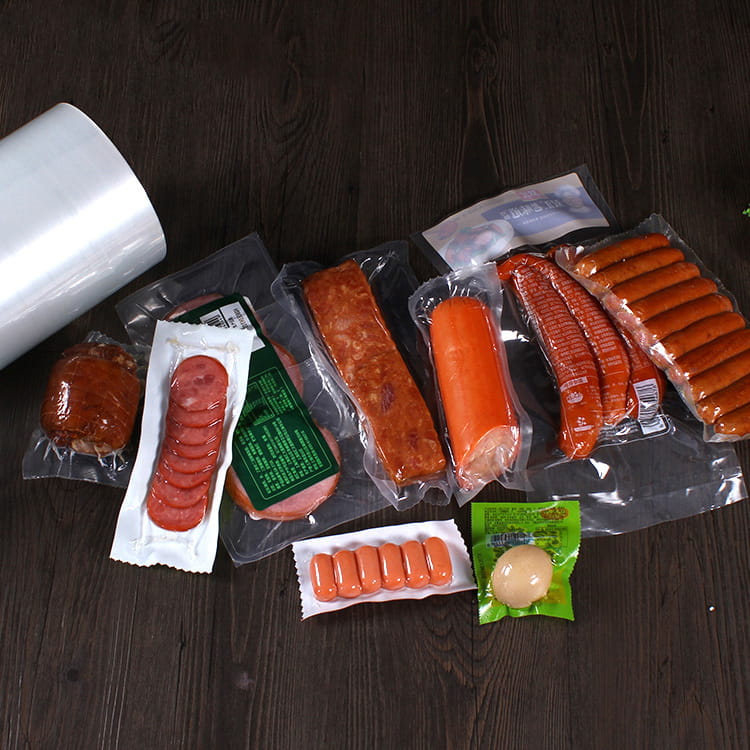
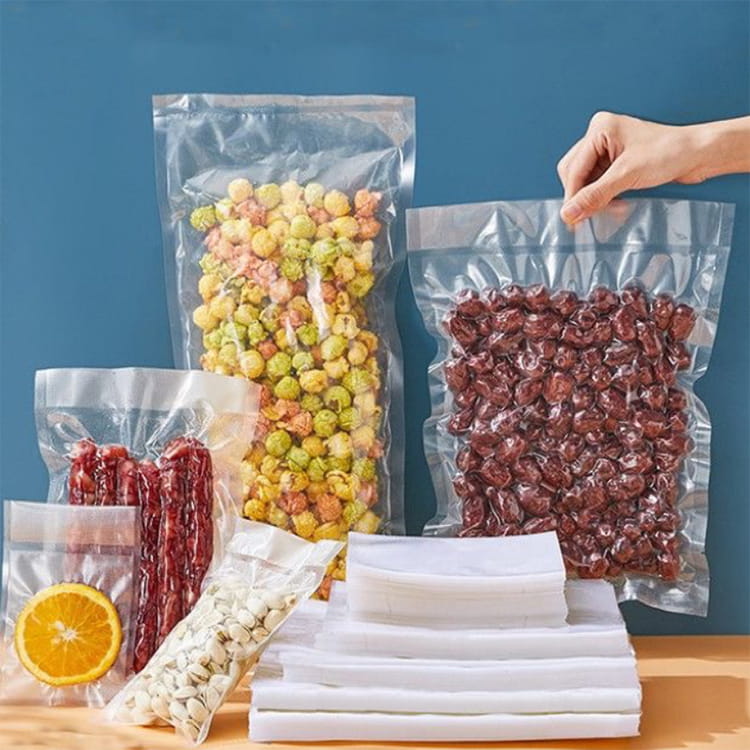
Vakuumförseglade påsformat som används över protein- och snackskategorier
Genom att tidigt matcha påsspecifikationen till produktkategorin undviks det vanliga misstaget att överspecificera barriärprestanda för en torr, lagringsstabil produkt, vilket ökar kostnaden utan en meningsfull hållbarhetsfördel.
Hur vet du grossistleverantörer av vakuumförseglingspåsar innan du åtar dig
Innan du lägger en första produktionsorder minskar en kort due diligence-sekvens risken för dyra överraskningar. Begär fysiska prover istället för att lita på digitala renderingar, eftersom förseglingskvalitet och filmkänsla inte kan bedömas utifrån ett foto. Kör dessa prover genom din egen fyllnings- och tätningsutrustning snarare än leverantörens demonstrationslinje, eftersom utrustningsskillnader kan ge olika resultat med samma film.
För köpare som utforskar anpassade vakuumpåsar , är det värt att fråga specifikt hur en leverantör hanterar utskriftsfärgmatchning över produktionsserier, eftersom färgavvikelser mellan batcher är ett vanligt klagomål när ett varumärke skalar förbi sin första order. Slutligen, behandla den första produktionskörningen som en pilot: beställ den minsta kvantitet som leverantören accepterar, inspektera den fullständigt vid ankomsten och skala upp först när förseglingskonsistensen och utskriftskvaliteten har bekräftats över en faktisk batch snarare än ett enda prov.
Vanliga frågor
F1: Vad är skillnaden mellan en vakuumpåse och en vanlig flexibel påse?
En vakuumpåse är speciellt konstruerad för att motstå luftavlägsnande utan nålhål eller sömbrott, med filmstrukturer och tätningsbredder utformade för den påfrestningen, medan en vanlig flexibel påse kanske inte är klassad för vakuumanvändning alls.
F2: Hur lång tid tar det att utveckla en anpassad vakuumpåsespecifikation?
Tidslinjerna för utvecklingen varierar, men en typisk cykel från initial specifikation till godkänt produktionsprov löper flera veckor, med hänsyn tagen till inköp av film, förberedelse av tryckplåt eller cylinder, och provtestrundor.
F3: Kan vakuumpåsar återvinnas?
Återvinningsbarheten beror på filmens struktur. Polyetenstrukturer i monomaterial är i allmänhet lättare att återvinna genom befintliga flexibla filmströmmar än multimateriallaminat, så varumärken som prioriterar återvinningsbarhet bör diskutera alternativen för monomaterial direkt med sin leverantör.
F4: Vilken minsta beställningskvantitet bör ett nytt varumärke förvänta sig?
Minsta beställningskvantiteter varierar kraftigt beroende på fabrik och beroende på om utskrift är anpassad eller lager, så det är bäst att begära ett skriftligt MOQ-schema per specifikation snarare än att anta att ett enda nummer gäller för alla produktlinjer.
F5: Hur testas faktiskt tätningshållfastheten innan en order skickas?
Ansedda omvandlare kör pull-tester på provtätningar från varje produktionsbatch, mäter kraften som krävs för att separera förseglingen, och kan dela dessa testposter på begäran som en del av ett kvalitetspaket.