

1. Skiftet inom industriell logistik: varför förpackningar med stretchhuv tar över
I decennier dominerade konventionell pallomslagning - med hjälp av plastfolie eller standardmaskininslag - lager- och transportmiljöer. Stigande krav på laststabilitet, skydd mot alla väder och materialeffektivitet har dock drivit branschen mot mer avancerade lösningar. Flerskikts co-extruderad film används i stretch huva förpackning representerar nu det mest betydande språnget inom pallskyddsteknik. Till skillnad från traditionella stretch wrap som applicerar spänning direkt på godset, omsluter stretch huvteknologi hela lasten i en femsidig påse som sträcks över pallen och släpps för att dra ihop sig tätt. Denna metod erbjuder överlägsen vidhäftning, punkteringsmotstånd och konsekvent kraft över alla förpackningsytor.
Logistikoperatörer som hanterar tunga eller oregelbundet formade pallar står inför en gemensam utmaning: att säkra laster utan att krossa kanter eller tillåta växling under transport. Standard wrap misslyckas ofta under skarpa kurvor eller dynamiska vägvibrationer. Stretchfilm med huva eliminerar dessa svaga punkter. Dess försträckta applicering och enhetliga återhämtningskraft håller lasterna stela samtidigt som de absorberar stötar. Fältobservationer från senare tid över europeiska distributionscenter visar att byte till maskinsträckt huvfilm minskar skadeanspråken på last med upp till 41 % jämfört med konventionella roterande omslagssystem.
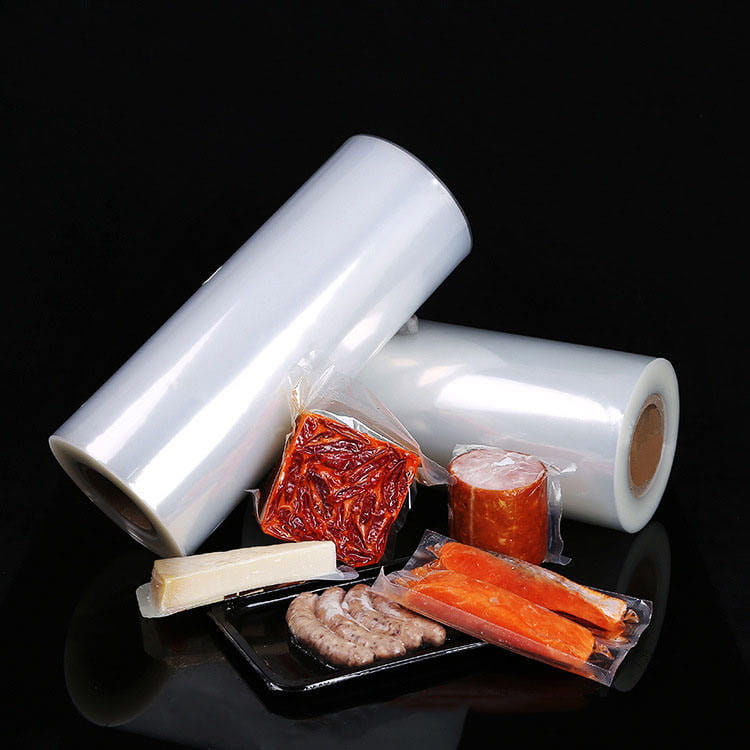
Figur 1: Automatisk sträckhuv som applicerar samextruderad film över en tung lastpall.
2. Inuti flerlagers co-extruderad film: Engineering för extremt skydd
Kärnan i alla avancerade huvfilm ligger i dess samextruderingsarkitektur. Istället för att använda en enda polymerblandning kombinerar tillverkare tre till nio distinkta lager i en enda bubbla eller gjutlinje. Varje lager fyller en specifik funktion: yttre lager för väderbeständighet och UV-stabilitet, mellanlager för mekanisk styrka och kontroll av rivutbredning, och inre lager (kontaktyta) utformade för kontrollerade vidhäftnings- och antistatiska egenskaper. Tabellen nedan visar typiska funktionella zoner i en femlagers samextruderad sträckfilm.
| Lagerposition | Primär polymer | Knappfunktion | Typisk tjocklek (%) |
|---|---|---|---|
| Yttre (överst) | LLDPE UV masterbatch | Väder-/UV-beständighet, nötningsskydd | 15-20 % |
| Sub-yttre | Metallocen LLDPE | Motstånd mot punkteringsinitiering, optisk klarhet | 15-20 % |
| Kärna | LDPE/mlLDPE-blandning | Elastisk återhämtning, kraftretention, styvhet | 30-40 % |
| Sub-inre | Plåster / VLDPE | Tårtspridningsbeständighet, stötdämpning | 15-20 % |
| Inre (kontakt) | Anti-block vidhäftande harts | Kontrollerad vidhäftning till palllast, antistatisk | 5-10 % |
Denna konstruerade struktur adresserar direkt industriella smärtpunkter. Till exempel ökar metallocenkatalyserade skikt dramatiskt dartslaghållfastheten, vilket gör att filmen sträcker sig över vassa metallkanter utan perforering. Under tiden har samextruderad transitfilm bibehåller konsekvent återhämtningskraft även vid temperaturer från -20°C till 50°C, ett kritiskt krav för leverantörskedjor över hela kontinenten. I praktiska termer överträffar en 120-mikrons flerskikts-huvfilm ofta bättre än en 200-mikrons konventionell blåst omslag i punkteringsmotstånd - en 40 % materialreduktion med förbättrat skydd.
3. Sex prestandafördelar med maskinsträckt huvfilm
sträckfilm med huva system — ofta integrerade med automatiska stretch hooder utrustning — leverera mätbara driftsfördelar. Nedan är de mest dokumenterade förbättringarna från konvertering till maskintillämpade förpackningar med stretchhuv.
- Laststyvhet utan kantspänning: Eftersom filmen sträcks före applicering, applicerar den en jämn radiell kraft, vilket eliminerar den "midjeeffekt" som är vanlig med spirallindning.
- Fullständig 5-sidig täckning: Till skillnad från stretchomslag som lämnar toppen exponerad, täcker huvens film toppen och sidorna, vilket förhindrar damm, fukt och kontaminering.
- Överlägsen riv- och punkteringsbeständighet: Flerskiktsorientering och höghållfasta hartser motstår rivning även när de sträcks över utskjutande lådhörn.
- Konsekvent spänning över alla pallytor: Ingen kraftnedgång vid pallbasen; lasten förblir stabil från första till sista milen.
- Minskad filmförbrukning (15–25%): Försträckningsförhållanden på upp till 80 % jämfört med typiska 30–50 % för maskinlindning, vilket direkt sänker materialanvändningen.
- Högre genomströmning på automatiserade linjer: Cykeltiderna för sträckhuvar är ofta 25–35 % snabbare än roterande ringomslag, speciellt för blandade pallhöjder.
4. Tung logistik: Skyddar överdimensionerade och oregelbundna laster
Kraftig pallomslag scenarier – som staplade betongblock, industrisäckar, bildelar eller balar av återvunnet material – kräver extrem mekanisk motståndskraft. Traditionella omslag klarar sig inte av varierande höjder eller skapar tillräcklig täckning för det övre arket. maskin stretch huv film erbjuder en distinkt lösning: filmröret dras över lasten och värmeförseglas sedan (eller helt enkelt sträcks) för att bilda ett tätt, skräddarsytt lock. Denna metod eliminerar behovet av separata hörnbrädor eller övre ark.
I ett dokumenterat test med en europeisk logistikleverantör som hanterade kemikaliepallar (25 kg säckar, 2,2 m höjd), minskade byte till en 150 mikron flerlagers samextruderad sträckhuv transportskador med 62 % jämfört med trelagers handinpackning. Dessutom tillät samma film utomhusförvaring i upp till sex månader utan UV-nedbrytning eller fuktinträngning, tack vare konstruerade stabilisatorer. För industrier som cement eller gödningsmedel, där dammförorening eller hygroskopisk absorption förstör produktkvaliteten, tillhandahålls hela kapslingen av pallskyddsfilm blir ett icke förhandlingsbart krav.
- Blandade pallhöjder: Stretchhuvar anpassar sig automatiskt till höjdvariationer utan sensoromkalibrering.
- Skarpa utsprång: Co-extruderade filmskikt glider över kanter och drar ihop sig utan att rivas.
- Vibrationsdämpning: Filmens elastiska minne absorberar vägstötar, vilket minskar lastkrypning.
5. Jämförande analys: Stretchhuvfilm kontra konventionella Stretchomslag
Vid utvärdering industriella förpackningslösningar , fokuserar verksamhetschefer på fyra mätvärden: lastinneslutningskraft, materialeffektivitet, maskintillgänglighet och skadefrekvens under transport. Följande tabell jämför standard 23-mikron maskinstretch-omslag (försträckt 250 %) med en premium 120-mikron samextruderad sträckfilm (försträckt 70 %). Båda siffrorna återspeglar realistiska industriella miljöer.
| Egendom | Konventionell Stretch Wrap | Co-extruderad Stretch Hood Film |
|---|---|---|
| Retentionskraft (efter 24 timmar) | 48-55 % av initial | 78-85 % av initialt |
| Punkteringsmotstånd (Dart drop, g) | 130-180 g | 320-450 g |
| Topplastskydd | Ingen (kräver separat övre ark) | Integrerad 5-sidig täckning |
| Typisk materialåtgång per pall | 180-220 g | 140-170 g |
| Mottaglighet för försträckt neck-down | Måttlig till hög | Mycket låg på grund av balanserad samextrudering |
| Lämplighet för utomhusförvaring | Dålig (UV-nedbrytning inom 3 månader) | Konstruerad för 6-12 månader utomhus |
Dessa siffror visar att även om huvfilm har högre initialkostnad per kilogram, minskar den totala ägandekostnaden vanligtvis på grund av lägre skador, minskad materialvikt och högre linjehastigheter. För en anläggning som bearbetar 500 pallar per dag överstiger de årliga besparingarna i enbart film ofta €45 000, exklusive arbetskraft och skademinskning.
6. Vinster i hållbarhet och totala ägandekostnader (TCO).
Modernta leveranskedjor möter press att minska plastanvändningen utan att kompromissa med skyddet. Flerlagers samextruderade, stretchiga huvfilmer uppnår nedjustering – med tunnare filmer som överträffar tjockare konventionella omslag. På grund av deras höga försträckningsförmåga och punkteringsmotstånd kan en 100-120 mikron huvfilm ersätta 200-250 mikron blåst stretchfolie. Detta minskar plastförbrukningen direkt med 30-45% per pall. Dessutom är många samextruderade filmer nu designade som monomaterial (alla PE-baserade), vilket gör dem helt återvinningsbara i befintliga LDPE-strömmar - till skillnad från vissa laminatomslag.
Utöver materialreduktion förbrukar maskinens sträckhuvprocess mindre energi per pall eftersom filmen sträcks mekaniskt av huvens armar, vilket kräver lägre motorvridmoment jämfört med höghastighets roterande försträckningsenheter. Data från mat- och dryckeslogistik indikerar att konvertering till sträckhuv minskar elförbrukningen för pallförpackningar med cirka 18-22 % per skift. I kombination med lättare transportlaster (mindre plastvikt på varje lastbil) förbättras koldioxidavtrycket ytterligare.
"Övergången till förpackning med stretchhuvar minskade vår årliga plastanvändning med 38 ton samtidigt som väderrelaterade anspråk minskade till nästan noll." — Driftsdirektör, centraleuropeisk distributionsnav.
7. Implementering av Stretch Hooder-system: Tekniska nyckelparametrar
För anläggningar som går från konventionell pallomslag till stretch huva förpackning , flera parametrar måste slås in för att maximera prestandan.
7.1 Val av filmbredd och mätare
Bredden på huvens rör måste anpassas till den största pallens diagonal plus 10-15 % överhäng. Vanliga bredder: 1200 mm till 2200 mm. Val av mätare (80-200 mikron) beror på lastvikt och skärpa. Lätt last (under 500 kg) kan använda 80-100 mikron, medan tunga applikationer (stålrullar, ballastpåsar) ofta kräver 150-200 mikron.
7.2 Försträcknings- och tätningsparametrar
Modern stretch hooder maskiner tillåter oberoende kontroll av försträckningsförhållandet (40-85%) och förseglingstemperaturen för kilformade filmer. Den idealiska inställningen balanserar filmklängning utan att rivas. För låg försträckning lämnar en lös huva; för hög risk för mekanisk avkastning. De flesta samextruderade huvfilmer fungerar optimalt mellan 65 % och 75 % försträckning.
7.3 Produktionslinjeintegration
Inline hooders kan placeras efter palleteringsrobotar eller transportörsporrar. Cykeltider sträcker sig vanligtvis från 15 till 35 sekunder per pall, beroende på lasthöjd och filmmått. För linjer med blandad höjd krävs sensorbaserad höjddetektering för att klippa film exakt – vilket sparar ytterligare 5-8 % material.
8. Vanliga frågor (FAQ)
F1: Vad är skillnaden mellan sträckfilm och konventionell stretchinpackning?
Stretchhuvfilm appliceras som ett femsidigt rör som sträcks över pallen och sedan drar ihop sig för att tätt omsluta lasten. Konventionell stretch wrap är spirallindad endast runt sidorna, vilket lämnar toppen exponerad. Stretchhuva ger bättre väderskydd, mer enhetlig kraft och använder ofta mindre material per pall.
F2: Kan sträckfilm användas på alla typer av palllaster?
Ja, det fungerar för de flesta enhetslaster inklusive påsar, kartonger, trummor och oregelbundna former. Laster med extremt överhäng (mer än 15 cm bortom pallkanten) kan dock behöva kantskydd eller bredare huvstorlek. Lätta och fluffiga produkter kräver också noggranna försträckningsinställningar för att undvika krossning.
F3: Är flerskikts co-extruderad film återvinningsbar?
De flesta moderna samextruderade sträckfilmer är gjorda av 100 % polyeten (PE), vilket gör dem återvinningsbara i vanliga LDPE-återvinningsströmmar. Kontrollera alltid leverantörens specifikationer; vissa konstruerade filmer med EVOH-barriärer kan kräva specialiserad återvinning.
F4: Vilket försträckningsförhållande är optimalt för maskinsträckt huvfilm?
Typiskt optimum sträcker sig från 65 % till 80 % beroende på filmmått och lastvikt. Översträckning minskar återhämtningskraften och riskerar att rivas; understräckning gör att huven är för lös. Provkörningar med faktiska belastningar rekommenderas för att finjustera.
F5: Hur hanterar förpackningar med stretchhuv utomhusförvaring?
Co-extruderade huvfilmer kan innehålla UV-stabilisatorer och väderbeständiga tillsatser, vilket möjliggör utomhusförvaring i sex till tolv månader. Den fullständiga kapslingen förhindrar fukt, damm och fågelskador, vilket konventionellt omslag inte kan erbjuda utan extra presenningar.
F6: Kan befintliga stretchomslag uppgraderas till stretchhuvor?
Generellt nej. Stretchhuvor använder en helt annan mekanisk princip (vertikal sträckning och huvformning). De är separata maskiner, även om vissa hybridsystem finns. De flesta företag lägger till en dedikerad stretch huva linje tillsammans med befintliga omslag.