

1. Definiera polyetenfilmtyper: LDPE, LLDPE och HDPE
Polyeten (PE) filmer dominerar flexibla förpackningar på grund av deras mångsidighet, kemikaliebeständighet och kostnadseffektivitet. Industriella applikationer förlitar sig på tre stora undergrupper: ldpe film (lågdensitetspolyeten), lldpe film (linjär lågdensitetspolyeten), och hdpe film (högdensitetspolyeten). Var och en erbjuder distinkta mekaniska och optiska egenskaper som bestäms av polymerkedjeförgrening och kristallinitet. Att förstå dessa skillnader är grundläggoche för tillverkare av polyetenfilm när man utvecklar lösningar för livsmedelsförpackningar, jordbruksöverdrag eller tunga industrifoder.
LDPE kännetecknas av hög flexibilitet, klarhet och slaghållfasthet. LLDPE ger överlägsen draghållfasthet och punkteringsmotstånd tack vare sin linjära struktur med korta grenar. HDPE uppvisar hög kristallinitet, erbjuder styvhet, barriärprestocha och utmärkt kemisk resistens. Tabellen nedan sammanfattar viktiga tekniska parametrar som vanligtvis refereras till i blåsta filmlinjer och extruderingsbeläggningsprocesser.
| Egendom | LDPE-film | LLDPE-film | HDPE-film |
|---|---|---|---|
| Densitet (g/cm³) | 0,917 – 0,930 | 0,915 – 0,925 | 0,941 – 0,965 |
| Draghållfasthet (MD, MPa) | 10 – 20 | 25 – 45 | 25 – 40 |
| Förlängning vid brytning (%) | 400 – 650 | 500 – 800 | 200 – 500 |
| Överföringshastighet för vattenånga (WVTR, g/(m²·dag)) | 6-15 | 5 – 12 | 2 – 6 |
| Optisk klarhet | Hög | Medium-Hög | Låg ogenomskinlig |
| Typiska applikationer | Krympfilm, lätt förpackning, påsar | Stretchomslag, kraftiga säckar, liners | Livsmedel, t-shirtväskor, industriella lakan |
I modern tillverkning optimerar blochning av LDPE och LLDPE bearbetbarheten samtidigt som segheten bibehålls. För höghållfasta applikationer, hdpe-filmtillverkare använder ofta samextrudering av gjuten eller blåst film för att kombinera HDPE:s styvhet med tätningsskikt. Dessa egenskapsprofiler påverkar direkt formdesign, kylningseffektivitet och inlindningsspänning polyetenfilmrulle produktionslinjer.
2. Extrudering av blåsfilm: kärnteknik för rörformade filmer
Blåsfilmsextrudering är fortfarande den mest utbredda tekniken för framställning ldpe film , lldpe film och flerskikts samextruderade strukturer. I denna process tvingas smält polymer uppåt genom ett ringformigt munstycke, blåses upp av inre luft för att bilda en bubbla, kyls av en luftring och kollapsar till platt polyetenfilmrulle lager. Viktiga kontrollvariabler inkluderar uppblåsningsförhållande (BUR), frostlinjehöjd (FLH) och starthastighet, som tillsammans bestämmer filmens mekaniska orientering och tjockleksprofil.
Industriella data indikerar att BUR från 2:1 till 4:1 ger balanserade dragegenskaper i MD/TD-riktning. Modernt blåsta filmlinjer Inkludera automatisk profilkontroll, IBC (intern bubbelkylning) och gravimetrisk dosering för att hålla mätvariationen under ±5 %. En typisk linje för industriella polyetenrullar kan producera 250–500 kg/h för monolager HDPE, medan flerskiktslinjer (3, 5 eller 7 lager) förbättrar barriären genom att integrera PA- eller EVOH-lager. Schemat nedan illustrerar väsentliga komponenter i ett blåst filmextruderingssystem.
Avancerat blåsta filmlinjer integrera nu tjockleksövervakning i realtid via kapacitiva sensorer och automatisk formbultsuppvärmning, vilket möjliggör anpassade polyplåtar produktion med snäva toleranser (±5–8%). Dessa tekniska uppgraderingar är avgörande för industriella polyetenrullar som kräver konsekvent platt bredd och minskat materialspill.
3. Avancerad samextrudering: Engineering PA/PE-film och PA/PP-filmstrukturer
För krävande barriärapplikationer - såsom vakuumförpackning, förpackning med modifierad atmosfär (MAP) och kemisk inneslutning - räcker enskikts PE-filmer inte till. Ingenjörer förlitar sig på samextrudering i flera lager som kombinerar polyamid (PA) med polyolefiner. Särskilt, pa/pe-film and pa/pp film representerar avancerade konstruerade strukturer som överbryggar syrebarriär (PA-skikt) med förseglingsbarhet och fuktbeständighet (PE- eller PP-skikt). Sådana filmer levererar syreöverföringshastigheter (OTR) så låga som 2–8 cm³/(m²·day·atm) vid 23°C och 50 % RH, jämfört med >2000 cm³ för standard PE.
I en typisk 5-lagers samextruderingskonfiguration (PA/tie/PE/tie/PA eller symmetrisk PA/PE), bidrar PA-kärnan till punkteringsmotstånd, aromretention och mekanisk styrka. För termoformningsapplikationer, pa/pp film ger högre värmebeständighet (smältpunkt >160°C) jämfört med PE-baserade strukturer, vilket gör den idealisk för retortpåsar eller varmfyllningsförpackningar. Data från industriella försök visar att samextruderad PA/PE-film minskar förpackningsfel med 40 % i frysta livsmedelssegment på grund av förbättrad motståndskraft mot flex-sprickbildning.
Viktiga fördelar med PA/PE och PA/PP samextrudering
- Syrebarriärförbättring upp till 98 % jämfört med monolager PE.
- Utmärkt termoformbarhet för djupdragsbrickor (≥6 mm dragförhållande).
- Förbättrad kemisk beständighet mot oljor, fetter och lösningsmedel.
- Kompatibilitet med snabba form-fyll-förseglingslinjer.
Ledande tillverkare av polyetenfilm använd flerskikts blåsta eller gjutna linjer med dedikerade bindeskiktshartser för att säkerställa mellanskiktsvidhäftning > 4 N/15 mm. Resultatet är hållbart polyetenfilmrulle lager som uppfyller rigorösa bestämmelser om kontakt med livsmedel och industristandarder som EN 13678.
Figur: Tillverkning av flerskiktspolyetenrullar — exempel på industriell samextrudering för barriärfilmer.
4. Tekniska parametrar för anpassade polyplåtar och industrirullar
Tillverkning anpassade polyplåtar and industriella polyetenrullar kräver exakt kontroll över bredd, tjocklek, kärndiameter och mekaniska egenskaper. Typiskt polyetenfilmrulle dimensionerna sträcker sig från 500 mm till 3000 mm i bredd, med valsens ytterdiametrar upp till 1000 mm (kärnan inre diameter 76 mm eller 152 mm). För kraftiga industriöverdrag eller byggångspärrar tillverkas HDPE-plåt med en tjocklek på 100–300 µm med UV-stabilisatorer och halkskyddande ytbehandlingar.
En avgörande parameter vid blåsfilmsextrudering för anpassad plåt är den platta bredden, som direkt korrelerar med bubbelomkretsen och lindningsspänningen. Dessutom beskriver följande tabell typiska specifikationer för lldpe film and ldpe film industriella rullar:
| Parameter | Anpassad LDPE-plåt | Industriella LLDPE-rullar | HDPE Heavy Duty rullar |
|---|---|---|---|
| Tjockleksområde (µm) | 25 – 250 | 40 – 200 | 80 – 350 |
| Max rullbredd (mm) | 2800 | 3000 | 2500 |
| Draghållfasthet (MD, MPa) | 15–22 | 35–50 | 28–45 |
| Slagstyrka (Dart drop, g) | 150–350 | 350–800 | 200–500 |
| Tillsatsalternativ | Halk, antiblock, UV | Antistatisk, glid | UV, kolsvart |
För anpassade polyplåtar , justerar tillverkare extruderskruvens design (barriärskruvar med blandningssektioner) och munstycksgap (0,8–2,5 mm) för att bibehålla tjocklekens enhetlighet. Höghastighetslindare med spänningskontroll med sluten slinga eliminerar teleskopering och säkerställer konsekvent rullhårdhet, väsentligt för nedströms konverteringsprocesser som påsframställning eller laminering.
5. Nyckeltillämpningar som utnyttjar polyetenfilmrullar över branscher
Anpassningsförmågan hos ldpe film , lldpe film och samextruderade strukturer översätts till ett brett spektrum av tillämpningar. Varje marknad kräver specifika mekaniska, optiska och barriärprofiler:
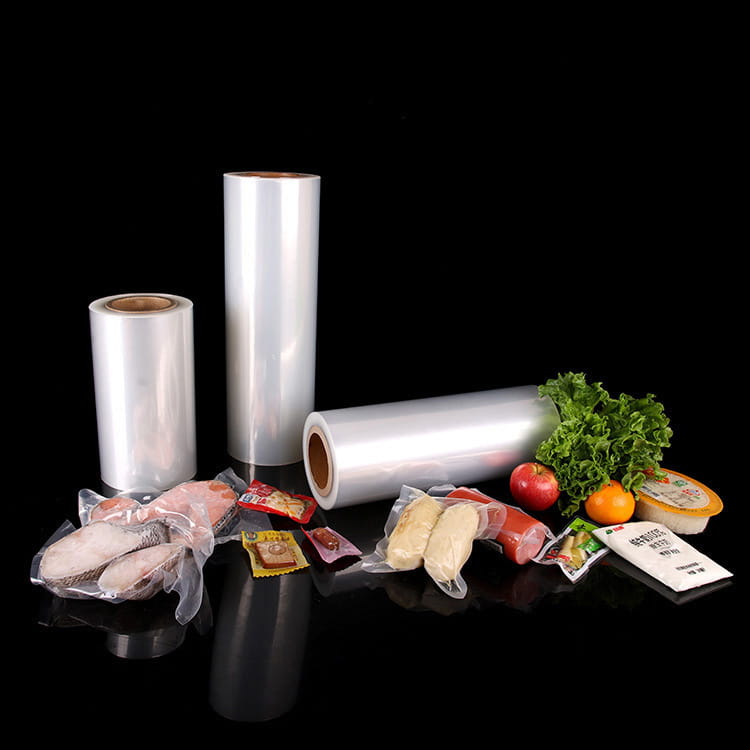
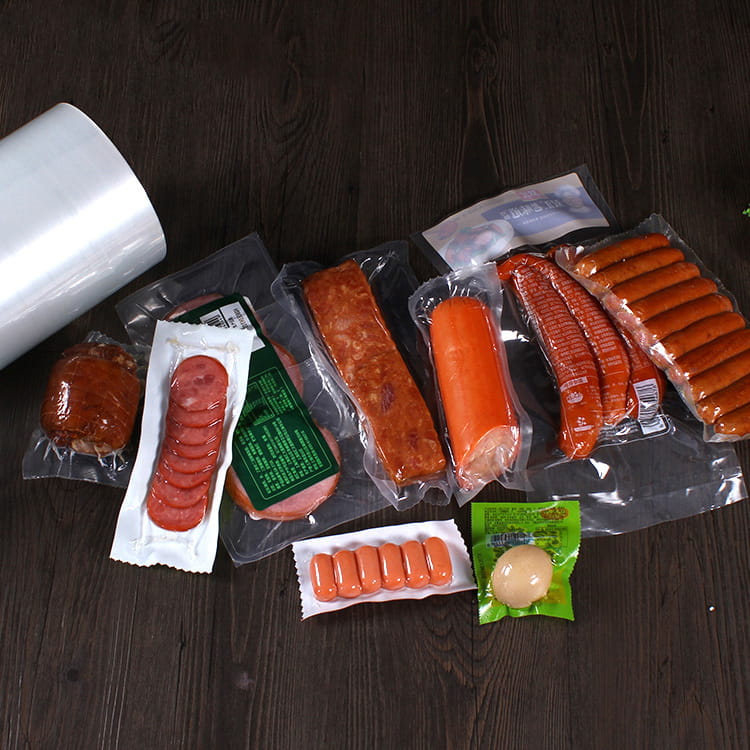
- Matförpackning: LDPE-baserade krympfilmer för fjäderfätråg, LLDPE-sträckhuva för pallomslag och pa/pe-film för konservering av ost eller kött (förlänger hållbarheten från 7 till 21 dagar).
- Jordbruksfilmer: UV-stabiliserad LDPE för växthusskydd (livslängd 12–24 månader) och ensilagesträckfilmer med flerskikts LLDPE/slips/EVOH för att minska syreinträngningen med 90 %.
- Kraftiga industrisäckar: Samsträngsprutade HDPE/LLDPE-filmer med 120–180 µm tjocklek, som uppnår toppbelastningsbeständighet > 400 N för byggmaterial eller kemiska pulver.
- Medicin och hygien: Andningsbara filmer framställda genom att tillsätta kalciumkarbonatfyllmedel till PE, sedan sträcka för att skapa mikroporer; används i kirurgiska draperier och skyddsöverdrag.
Marknadsanalyser visar att den globala efterfrågan på industriella polyetenrullar växer med 4,2 % årligen, drivet av e-handelspaketering och automatisering. Tillverkare av polyetenfilm investera i blåsta filmlinjer med oscillerande avdrag för att minska tjockleksbanden, vilket garanterar rullkvalitet som uppfyller ASTM D2103-standarderna.
6. Kvalitetskontroll och materialval för filmtillverkare
Konsekvent produktion av högpresterande polyetenfilmrulle inventering bygger på rigorösa kvalitetsprotokoll. Tillverkare av polyetenfilm använda laboratorietester för smältflödesindex (MFI), gelantal och optiska egenskaper. För blåsta filmlinjer , onlineövervakningssystem spårar tjockleken via kapacitiva eller beta-mätsensorer, vilket ger återkoppling i sluten slinga till den automatiska formen. Dragprovning enligt ASTM D882 är obligatorisk för specialbeställningar som kräver specifik töjning (t.ex. >600 % för sträckfilm).
Materialvalet innebär att välja mellan Ziegler-Natta eller metallocen-katalyserad LLDPE - den senare ger snävare molekylviktsfördelning och förbättrad klarhet. För högpresterande anpassade polyplåtar , måste återvinningsförhållandena kontrolleras (<20 % postindustriellt skrot) för att undvika nedbrytningsgeler. Dessutom säkerställer elektrostatisk nålning och koronabehandling (38–44 dyn/cm) tryckbarhet och lamineringshållfasthet. Tabellen nedan visar vanliga kvalitetstester och acceptanskriterier:
| Testparameter | Metod | Typisk specifikation (LDPE/LLDPE) |
|---|---|---|
| Tjockleksvariation | ASTM D374 | ±5 % av nominellt |
| Draghållfasthet (MD) | ASTM D882 | >20 MPa (LDPE), >35 MPa (LLDPE) |
| Elmendorf tår (MD) | ASTM D1922 | 150 – 400 g |
| COF (film-till-film) | ASTM D1894 | 0,2 – 0,4 |
Avancerat manufacturers also perform dynamic mechanical analysis (DMA) to evaluate film modulus at varying temperatures, ensuring industriella polyetenrullar utföra i kall förvaring (−20°C) eller miljöer med hög värme (60°C).
Vanliga frågor (FAQ)
F1: Vad är den största skillnaden mellan LDPE-film och LLDPE-film vid extrudering?
LDPE har högre smälthållfasthet och är lättare att bearbeta i blåsta filmlinjer , vilket ger bättre klarhet och glans. LLDPE ger överlägsen drag-, punkterings- och rivhållfasthet men kräver högre motoreffekt på grund av dess högre viskositet. Blandningar av LDPE/LLDPE är vanliga för att balansera bearbetbarhet med mekanisk seghet.
F2: Hur jämför PA/PE-film med PA/PP-film för livsmedelsförpackningar?
pa/pe-film erbjuder utmärkt förseglingsbarhet och fuktspärr till låg kostnad, lämplig för kalla/frysta applikationer. pa/pp film tål högre temperaturer (retort upp till 121°C) och ger överlägsen kemikaliebeständighet, idealisk för färdigrätter och varmfyllningsförpackningar.
F3: Kan anpassade polyplåtar återvinnas efter industriell användning?
Ja, de flesta industrirullar av polyeten är återvinningsbara genom mekaniska återvinningsströmmar. Emellertid kräver samextrudering av flera material (PA/PE) separation eller kompatibiliseringsmedel. Många tillverkare erbjuder återtagningsprogram för postindustriellt avfall för att producera återvunna pellets för lager som inte kommer i kontakt med livsmedel.
F4: Vilka är de typiska tjockleksintervallen för HDPE-film i tunga applikationer?
För construction vapor barriers and geomembranes, HDPE film thickness ranges from 150 µm to 500 µm. For grocery sacks or merchandise bags, thickness is typically 10–30 µm. Hdpe-filmtillverkare modifierar ofta densiteten med tillsatser för att uppnå specifik styvhet och rivhållfasthet.
F5: Hur kan jag säkerställa konsekvent tjocklekslikformighet i min polyetenfilmrulle?
Upprätthåll en jämn smälttemperatur, använd automatisk formbultskontroll med tjockleksavsökning och optimera kylluftflödet runt bubblan. Modernt blåsta filmlinjer utrustad med IBC (intern bubbelkylning) kan minska mätvariationen till ±3–5%.